 EN
Utvärdera kraven på belysning i stålverkstäder
Belysningsstyrkestandarder och uppgiftsbaserade ljusnivåer för stålverkstadsomgivningar
Rätt belysningsstyrka är grundläggande för säkerhet, noggrannhet och produktivitet i stålverkstäder. Illuminating Engineering Society (IES) rekommenderar 200–300 lux för allmän metallbearbetning – till exempel materialhantering eller grov tillverkning – medan precisionsuppgifter som svetsinspektion, metrologi eller fin montering kräver 500–750 lux (IESNA, 2011). Dessa trösklar bygger på vetenskaplig evidens: en studie av Lighting Research Center visade att en ökning av genomsnittlig belysningsstyrka från 150 till 300 lux minskade klagomål på visuell trötthet med 40 % och förbättrade felupptäckt med 22 % (Lighting Research Center, 2020). I praktiken innebär detta att zonindela utrymmet – t.ex. 300 lux i höga skärzoner och 750 lux vid kalibrerade mätbänkar – istället för att applicera enhetlig belysning över hela golvytan. En sådan uppgiftsbaserad design undviker energiförslösningsområden med låg aktivitet samtidigt som den stödjer OSHAs allmänna ansvarsbestämmelse om arbetsplatser fria från faror. Jämnhet är också viktig: bibehåll ett förhållande mellan minsta och genomsnittliga belysningsstyrkan på minst 0,6 för att undvika desorienterande ljusstarka kontrastförändringar.
Hur stålkonstruktionens geometri påverkar ljusfördelning, reflektion och skuggkontroll
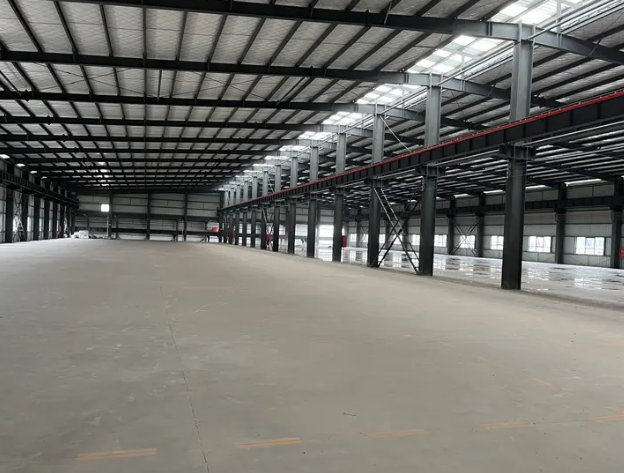
En stålfabrikers strukturella geometri formar i grunden belysningsprestandan. Djupa balkar, öppna fackverk och höga pelare hindrar direktljus – upp till 30 % av det nedåtriktade ljusflödet kan blockeras enbart av bjälklag (Lighting Design Lab, 2019). Armaturer som monteras ovanför den nedre staglinjen i fackverk – eller utrustade med asymmetriska optik – hjälper att leda ljus runt hinder. Ytreflektansen påverkar ytterligare effektiviteten: ren stål reflekterar endast 20–40 % av infallande ljus, medan galvaniserade vågformade takplattor reflekterar upp till 60 %, vilket bidrar med användbart indirekt belysning. För att kompensera för låg väggreflektans specificerar designers ofta högpresterande armaturer eller kombinerar dem med reflekterande takpaneler. Också riktningen är viktig: att justera armaturerna parallellt med långa fackverksavstånd minimerar strålingsstörningar. Fotometrisk modellering med verkstädens faktiska 3D-geometri möjliggör exakt förutsägelse av skuggmönster, vilket gör det möjligt att skapa layouter som ger konsekvent, bländfri belysning – även i komplexa miljöer med tät kolonnplacering.
Välj högeffektiva LED-högdearmaturer för stålverkstäder
Varför LED-högdearmaturer överträffar HID i belysning av stålverkstäder
För stålverk med tak som ofta är högre än 6 meter överträffar LED-högupphängda armaturer äldre HID-system i varje avgörande avseende. Till skillnad från metallhalidlampor – som kräver 5–10 minuter för att nå full effekt – ger LED:er omedelbart ljus med full intensitet, vilket eliminerar synluckor vid skiftväxling eller vid nödinsatser. De minskar energianvändningen med upp till 75 %, behåller mer än 70 % av ursprungsljusflödet efter 50 000+ timmar (jämfört med HID:s 30 % ljusförlust inom 5 000 timmar) och fungerar pålitligt i kalla, ouppvärmda utrymmen där HID-system har svårt att starta. Riktade LED-optik möjliggör exakt strålkontroll – vilket minskar skuggor från stålbalkar och maskiner – medan robusta höljen motstår damm, vibrationer och termisk cykling, vanliga förhållanden i tillverkningsmiljöer. Forskning kopplar dessa fördelar till mätbara säkerhetsvinster: studier visar att förbättrad LED-belysning minskar arbetsplatsolyckor med 15–25 % tack vare förbättrad kontrastkänslighet och minskad bländning (Lighting Research Center, 2020).
Designa en precisionsbelysningslayout för ditt stålverkstad
Beräkna monteringshöjd, avstånd och strålvinkel för enhetlig belysning i stålverkstaden
Effektiv layout börjar med tre ömsesidigt beroende variabler: monteringshöjd (MH), armaturavstånd och ljusstråles vinkel. MH mäts från armaturen till arbetsytan – vanligtvis 30 tum (0,76 m) ovanför golvet. För LED-högdearmaturer i stålverkstaderna garanterar ett avstånd-till-monteringshöjd-förhållande (S/MH) på 1,0–1,5 enhetlig belysning utan mörka zoner eller överdriven överlappning. Vid exempelvis 20 ft (6 m) MH bör armaturerna placeras 20–30 ft isär. Valet av ljusstråles vinkel måste sedan anpassas till denna geometri: smala strålar (60°–90°) är lämpliga för högt monterade applikationer, t.ex. huvudgångar eller tillverkningszoner med höga tak; bredare 120°-fördelningar passar bättre för montering i sammanbyggnadsområden med lägre tak. Asymmetriska optik (t.ex. 30°/60°) är särskilt effektiva för väggupplysning eller gångbelysning och minskar mörka hörn. Dålig samordning mellan armaturavstånd och ljusstråles vinkel kan försämra likformigheten med mer än 40 % – vilket slösar belysning på väggar eller skapar farliga ljusfläckar.
| Strålningsvinkel | Typisk monteringshöjd | Bästa användningen i stålverkstad |
|---|---|---|
| 60° – 90° | > 20 ft (6 m) | Lagring på höga hyllor, huvudgångar, allmän belysning under höga tak |
| 120° | 10–20 fot (3–6 m) | Allmän montering, tillverkningsområden med låga tak, öppna planlösningar |
| Asymmetrisk (t.ex. 30°/60°) | Varierar | Gångbelysning, perifert belysning längs väggarna för att minska mörka hörn |
Balansering av likformighet och uppgiftsspecifik zonindelning i stålverkstadsplanering
En enhetlig omgivningsbelysning ger en säker grundnivå – men verklig effektivitet uppnås genom strategisk arbetszonering. Börja med ett allmänt rutnät som levererar ca 200 lux över hela golvytan, och lägg sedan till målgrupperad kompletterande belysning där arbetet kräver mer: 150 lux för lagringsområden, 500 lux för svetsstationer och 750 lux för kvalitetskontroll. Detta tillvägagångssätt undviker överbelysning av icke-kritiska områden – vilket potentiellt kan minska belysningsenergiförbrukningen med upp till 30 % (IES Handbook, 2023). Avgörande är att övergångarna mellan zoner sker gradvis. Plötsliga förändringar i belysningsstyrka orsakar ögontrötthet och visuell desorientering när arbetare rör sig mellan områden – en verklig säkerhetsrisk i närheten av tunga maskiner. Smarta styrsystem (t.ex. närvarosensorer, dagsljusutnyttjande och zonbaserad dimning) gör denna lagerade strategi driftsmässigt genomförbar och skalbar i stora, öppna stålkonstruktioner.
Maximera avkastningen på investeringen med professionell belysningsdesignsupport för stålverkstäder
Professionell belysningsdesign omvandlar belysning från en funktion till en strategisk tillgång. Experter optimerar armaturtyp, monteringskonfiguration, optisk spridning och integrering av styrning – inte bara för att uppfylla krav, utan även för hållbarhet, energieffektivitet och driftsrobusthet. I krävande stålverkstadsomgivningar – där vibrationer, metallpartiklar i luften och stora temperatursvängningar förstärker slitage – förhindrar specifikation av särskilt utformade armaturer tidig slutgiltig fel och oplanerad driftstopp. En anpassad design undviker kostsamma fel: felaktig placering som skapar farliga skuggor, för små optik som försämrar synligheten vid arbetsuppgifter eller överdimensionerade system som driver upp både investerings- och driftskostnader. Resultatet är mätbar avkastning på investeringen: lägre elkonsumption i kWh, längre underhållsintervall, färre utbyten och demonstrerat säkrare arbetsförhållanden – allt bidrar direkt till verkstädens produktivitet och resultat.
Vanliga frågor
Vilken belysningsstyrka rekommenderas för stålverkstäder?
Rekommenderade belysningsstyrkenivåer varierar beroende på uppgifter: 200–300 lux för allmän metallbearbetning och 500–750 lux för precisionsuppgifter som svetsinspektion eller fin montering.
Varför är LED-högdestrålkastare bättre för stålverkstäder?
LED-högdestrålkastare ger omedelbar full effekt, använder 75 % mindre energi, har längre livslängd och erbjuder riktad ljusstrålskontroll, vilket gör dem idealiska för stålverkstäder.
Hur påverkar stålverkstadens geometri belysningsdesignen?
Konstruktionskomponenter som balkar och fackverk blockerar direktljus. Justering av armaturplacering, användning av reflekterande ytor och fotometrisk modellering hjälper till att optimera ljusfördelningen och minska skuggor.
Vad är en bra layoutstrategi för belysning i stålverkstäder?
En bra layout kombinerar ett allmänt rutnät som ger ca 200 lux och uppgiftsspecifik zonbelysning. Graduella övergångar mellan zoner undviker ansträngning och säkerställer säkerhet.
Hur maximerar professionell belysningsdesign avkastningen på investeringen?
Professional design integrerar slitstarka armaturer, strategiska layouter och energieffektiva styrningar, vilket minskar underhållskostnader, energianvändning och arbetsplatsrisker.
Innehållsförteckning
- Utvärdera kraven på belysning i stålverkstäder
- Välj högeffektiva LED-högdearmaturer för stålverkstäder
- Designa en precisionsbelysningslayout för ditt stålverkstad
- Maximera avkastningen på investeringen med professionell belysningsdesignsupport för stålverkstäder
-
Vanliga frågor
- Vilken belysningsstyrka rekommenderas för stålverkstäder?
- Varför är LED-högdestrålkastare bättre för stålverkstäder?
- Hur påverkar stålverkstadens geometri belysningsdesignen?
- Vad är en bra layoutstrategi för belysning i stålverkstäder?
- Hur maximerar professionell belysningsdesign avkastningen på investeringen?